Domain laser-schneiden.de kaufen?
Wir ziehen mit dem Projekt
laser-schneiden.de um.
Sind Sie am Kauf der Domain
laser-schneiden.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain laser-schneiden.de kaufen?
Welcher Laser zum Holz schneiden?
Welcher Laser eignet sich am besten zum Schneiden von Holz? Es gibt verschiedene Arten von Lasern, die für das Schneiden von Holz verwendet werden können, darunter CO2-Laser, Faserlaser und Diodenlaser. Jeder dieser Laser hat seine eigenen Vor- und Nachteile, abhängig von der Art des Holzes, der gewünschten Schnittqualität und der Produktionsgeschwindigkeit. CO2-Laser sind beispielsweise ideal für dickere Holzmaterialien, während Faserlaser präzisere Schnitte in dünnen Holzplatten ermöglichen. Es ist wichtig, den richtigen Laser für Ihre spezifischen Anforderungen auszuwählen, um optimale Ergebnisse beim Holzschneiden zu erzielen. **
Welchen Laser zum Holz schneiden?
Welchen Laser zum Holz schneiden? Es gibt verschiedene Arten von Lasern, die zum Schneiden von Holz verwendet werden können, darunter CO2-Laser, Faserlaser und Diodenlaser. Jeder Typ hat seine eigenen Vor- und Nachteile, abhängig von der Art des Holzes, der Dicke und der gewünschten Schnittqualität. CO2-Laser sind häufig für das Schneiden von Holz geeignet, da sie eine hohe Leistung und Präzision bieten. Faserlaser sind effizienter und schneller, eignen sich jedoch besser für dünnere Materialien. Diodenlaser sind kompakt und kostengünstig, aber weniger leistungsstark als CO2- oder Faserlaser. Letztendlich hängt die Wahl des richtigen Lasers zum Holzschneiden von den spezifischen Anforderungen des Projekts ab. **
Ähnliche Suchbegriffe für Formgebung
Top-Angebote
Produkte zum Begriff Formgebung:
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
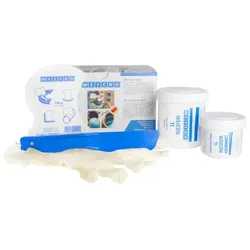
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Kinderbett,Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, 90*200cmHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht. Das weiße Kopfteil mit Holzdekoration am Ende des Bettes unterstreicht die Schönheit der Details und lässt das ganze Schlafzimmer warm und gemütlich wirken.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kann, was es dem Benutzer erleichtert, flexible Anpassungen je nach seinen Bedürfnissen vorzunehmen. Egal, ob Sie auf der linken oder rechten Seite ins Bett ein- und aussteigen, es ist einfach zu handhaben und erhöht die Bequemlichkeit und den Komfort des Bettes.Einfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage334,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
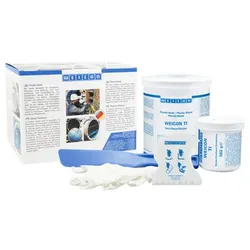
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter


-
Kann man Holz mit Laser schneiden?
Kann man Holz mit Laser schneiden? Ja, Holz kann mit einem Laser geschnitten werden. Durch die hohe Energie des Laserstrahls wird das Holz erhitzt und verdampft, wodurch präzise Schnitte möglich sind. Der Vorteil des Laserschneidens von Holz liegt in der hohen Genauigkeit und der Möglichkeit, komplexe Formen zu schneiden. Allerdings ist es wichtig, die richtigen Einstellungen für den Laser zu wählen, um ein sauberes und präzises Ergebnis zu erzielen. Es ist auch wichtig, die Sicherheitsvorkehrungen beim Umgang mit einem Laser zu beachten, um Verletzungen zu vermeiden. **
-
Welche Arten von Feilenwerkzeugen eignen sich am besten zum Entfernen von Material und zur Formgebung von Metall oder Holz?
Raspel, Feile und Schaber eignen sich am besten zum Entfernen von Material und zur Formgebung von Metall oder Holz. Raspeln sind grob und eignen sich für schnelles Materialabtrag, Feilen sind feiner und ermöglichen präzisere Formgebung, Schaber sind ideal für glatte Oberflächen und zum Entfernen von Spänen. **
-
Welches Bearbeitungswerkzeug eignet sich am besten für die präzise Formgebung von Holz?
Ein Stechbeitel ist das beste Werkzeug für präzise Formgebung von Holz, da er eine scharfe, schmale Klinge hat. Mit einem Stechbeitel können feine Details und Ecken präzise bearbeitet werden. Zudem ermöglicht er eine hohe Kontrolle über den Schnittvorgang. **
-
Welche Arten von Schneidematerialien eignen sich am besten zum Schneiden von Holz, Kunststoff und Metall?
Für das Schneiden von Holz eignen sich am besten Sägeblätter aus Hartmetall oder Bi-Metall. Kunststoff kann am effektivsten mit Messern aus Hartmetall oder Diamant geschnitten werden. Zum Schneiden von Metall sind HSS (High Speed Steel) oder Hartmetall die geeignetsten Materialien. **

Wie werden unterschiedliche Sägetechniken angewendet, um verschiedene Materialien wie Holz, Metall oder Kunststoff präzise zu schneiden?
Unterschiedliche Sägetechniken wie Kreissägen, Bandsägen oder Stichsägen werden je nach Material gewählt. Für Holz eignen sich beispielsweise Kreissägen, während Metall eher mit Bandsägen geschnitten wird. Kunststoff kann mit verschiedenen Sägen wie Stichsägen oder Handsägen bearbeitet werden. **
Wie stark muss ein Laser sein um Metall zu schneiden?
Wie stark ein Laser sein muss, um Metall zu schneiden, hängt von verschiedenen Faktoren ab, wie der Art des Metalls, der Dicke des Materials und der gewünschten Schnittgeschwindigkeit. Generell benötigt man jedoch einen Laser mit einer Leistung von mindestens einigen hundert Watt, um Metall effektiv zu schneiden. Für dickere oder widerstandsfähigere Metalle wie Stahl kann eine noch höhere Leistung erforderlich sein. Es ist wichtig, die richtige Balance zwischen Leistung und Präzision zu finden, um saubere und präzise Schnitte zu erzielen. Letztendlich ist die genaue Leistungsanforderung abhängig von den spezifischen Anforderungen des Schneidprozesses. **
Top-Angebote
Produkte zum Begriff Formgebung:
-
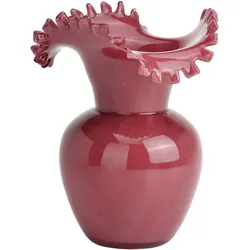
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
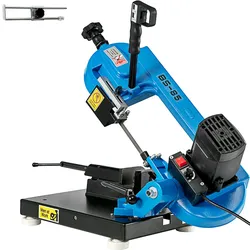
VEVOR Metallbandsäge 1000W zum Schneiden von Holz Metall Glasfaser KunststoffVEVOR Metallbandsäge 1000W zum Schneiden von Holz Metall Glasfaser Kunststoff Multifunktionale Metallbandsäge Motor aus reinem Kupfer Genaue Klingen Massiver Gusseisenschraubstock Ergonomisches Design Breite Anwendung Klingengröße: 13 x 0,65 x 1325 mm (0,51 "x 0,03" x 52,17 "),Klingengeschwindigkeit: 40-88MPM,Rechteckig bei 90 °: 3,3 "x 4,1" (85 x 105 mm),Rund bei 90 °: 3,3 "(85 mm),Nettogewicht: 19,4 kg,Strom: 4,2A,Rechteckig bei 45 °: 2,5 "x 2,9" (65 x 75 mm),Motorleistung: 1000W,Rund bei 45 °: 2,7 "(70 mm)331,45 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Welcher Laser zum Holz schneiden?
Welcher Laser eignet sich am besten zum Schneiden von Holz? Es gibt verschiedene Arten von Lasern, die für das Schneiden von Holz verwendet werden können, darunter CO2-Laser, Faserlaser und Diodenlaser. Jeder dieser Laser hat seine eigenen Vor- und Nachteile, abhängig von der Art des Holzes, der gewünschten Schnittqualität und der Produktionsgeschwindigkeit. CO2-Laser sind beispielsweise ideal für dickere Holzmaterialien, während Faserlaser präzisere Schnitte in dünnen Holzplatten ermöglichen. Es ist wichtig, den richtigen Laser für Ihre spezifischen Anforderungen auszuwählen, um optimale Ergebnisse beim Holzschneiden zu erzielen. **
-
Welchen Laser zum Holz schneiden?
Welchen Laser zum Holz schneiden? Es gibt verschiedene Arten von Lasern, die zum Schneiden von Holz verwendet werden können, darunter CO2-Laser, Faserlaser und Diodenlaser. Jeder Typ hat seine eigenen Vor- und Nachteile, abhängig von der Art des Holzes, der Dicke und der gewünschten Schnittqualität. CO2-Laser sind häufig für das Schneiden von Holz geeignet, da sie eine hohe Leistung und Präzision bieten. Faserlaser sind effizienter und schneller, eignen sich jedoch besser für dünnere Materialien. Diodenlaser sind kompakt und kostengünstig, aber weniger leistungsstark als CO2- oder Faserlaser. Letztendlich hängt die Wahl des richtigen Lasers zum Holzschneiden von den spezifischen Anforderungen des Projekts ab. **
-
Kann man Holz mit Laser schneiden?
Kann man Holz mit Laser schneiden? Ja, Holz kann mit einem Laser geschnitten werden. Durch die hohe Energie des Laserstrahls wird das Holz erhitzt und verdampft, wodurch präzise Schnitte möglich sind. Der Vorteil des Laserschneidens von Holz liegt in der hohen Genauigkeit und der Möglichkeit, komplexe Formen zu schneiden. Allerdings ist es wichtig, die richtigen Einstellungen für den Laser zu wählen, um ein sauberes und präzises Ergebnis zu erzielen. Es ist auch wichtig, die Sicherheitsvorkehrungen beim Umgang mit einem Laser zu beachten, um Verletzungen zu vermeiden. **
-
Welche Arten von Feilenwerkzeugen eignen sich am besten zum Entfernen von Material und zur Formgebung von Metall oder Holz?
Raspel, Feile und Schaber eignen sich am besten zum Entfernen von Material und zur Formgebung von Metall oder Holz. Raspeln sind grob und eignen sich für schnelles Materialabtrag, Feilen sind feiner und ermöglichen präzisere Formgebung, Schaber sind ideal für glatte Oberflächen und zum Entfernen von Spänen. **
Ähnliche Suchbegriffe für Formgebung
-
Kinderbett,Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, 90*200cmHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht. Das weiße Kopfteil mit Holzdekoration am Ende des Bettes unterstreicht die Schönheit der Details und lässt das ganze Schlafzimmer warm und gemütlich wirken.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kann, was es dem Benutzer erleichtert, flexible Anpassungen je nach seinen Bedürfnissen vorzunehmen. Egal, ob Sie auf der linken oder rechten Seite ins Bett ein- und aussteigen, es ist einfach zu handhaben und erhöht die Bequemlichkeit und den Komfort des Bettes.Einfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage334,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Welches Bearbeitungswerkzeug eignet sich am besten für die präzise Formgebung von Holz?
Ein Stechbeitel ist das beste Werkzeug für präzise Formgebung von Holz, da er eine scharfe, schmale Klinge hat. Mit einem Stechbeitel können feine Details und Ecken präzise bearbeitet werden. Zudem ermöglicht er eine hohe Kontrolle über den Schnittvorgang. **
-
Welche Arten von Schneidematerialien eignen sich am besten zum Schneiden von Holz, Kunststoff und Metall?
Für das Schneiden von Holz eignen sich am besten Sägeblätter aus Hartmetall oder Bi-Metall. Kunststoff kann am effektivsten mit Messern aus Hartmetall oder Diamant geschnitten werden. Zum Schneiden von Metall sind HSS (High Speed Steel) oder Hartmetall die geeignetsten Materialien. **
-
Wie werden unterschiedliche Sägetechniken angewendet, um verschiedene Materialien wie Holz, Metall oder Kunststoff präzise zu schneiden?
Unterschiedliche Sägetechniken wie Kreissägen, Bandsägen oder Stichsägen werden je nach Material gewählt. Für Holz eignen sich beispielsweise Kreissägen, während Metall eher mit Bandsägen geschnitten wird. Kunststoff kann mit verschiedenen Sägen wie Stichsägen oder Handsägen bearbeitet werden. **
-
Wie stark muss ein Laser sein um Metall zu schneiden?
Wie stark ein Laser sein muss, um Metall zu schneiden, hängt von verschiedenen Faktoren ab, wie der Art des Metalls, der Dicke des Materials und der gewünschten Schnittgeschwindigkeit. Generell benötigt man jedoch einen Laser mit einer Leistung von mindestens einigen hundert Watt, um Metall effektiv zu schneiden. Für dickere oder widerstandsfähigere Metalle wie Stahl kann eine noch höhere Leistung erforderlich sein. Es ist wichtig, die richtige Balance zwischen Leistung und Präzision zu finden, um saubere und präzise Schnitte zu erzielen. Letztendlich ist die genaue Leistungsanforderung abhängig von den spezifischen Anforderungen des Schneidprozesses. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.